

Tsarin kashe wuta yana da matuƙar muhimmanci ga layukan filament, don tabbatar da cewa tsarin kashe wuta yana aiki yadda ya kamata a samar da zaren filament, za ku iya la'akari da waɗannan abubuwan:
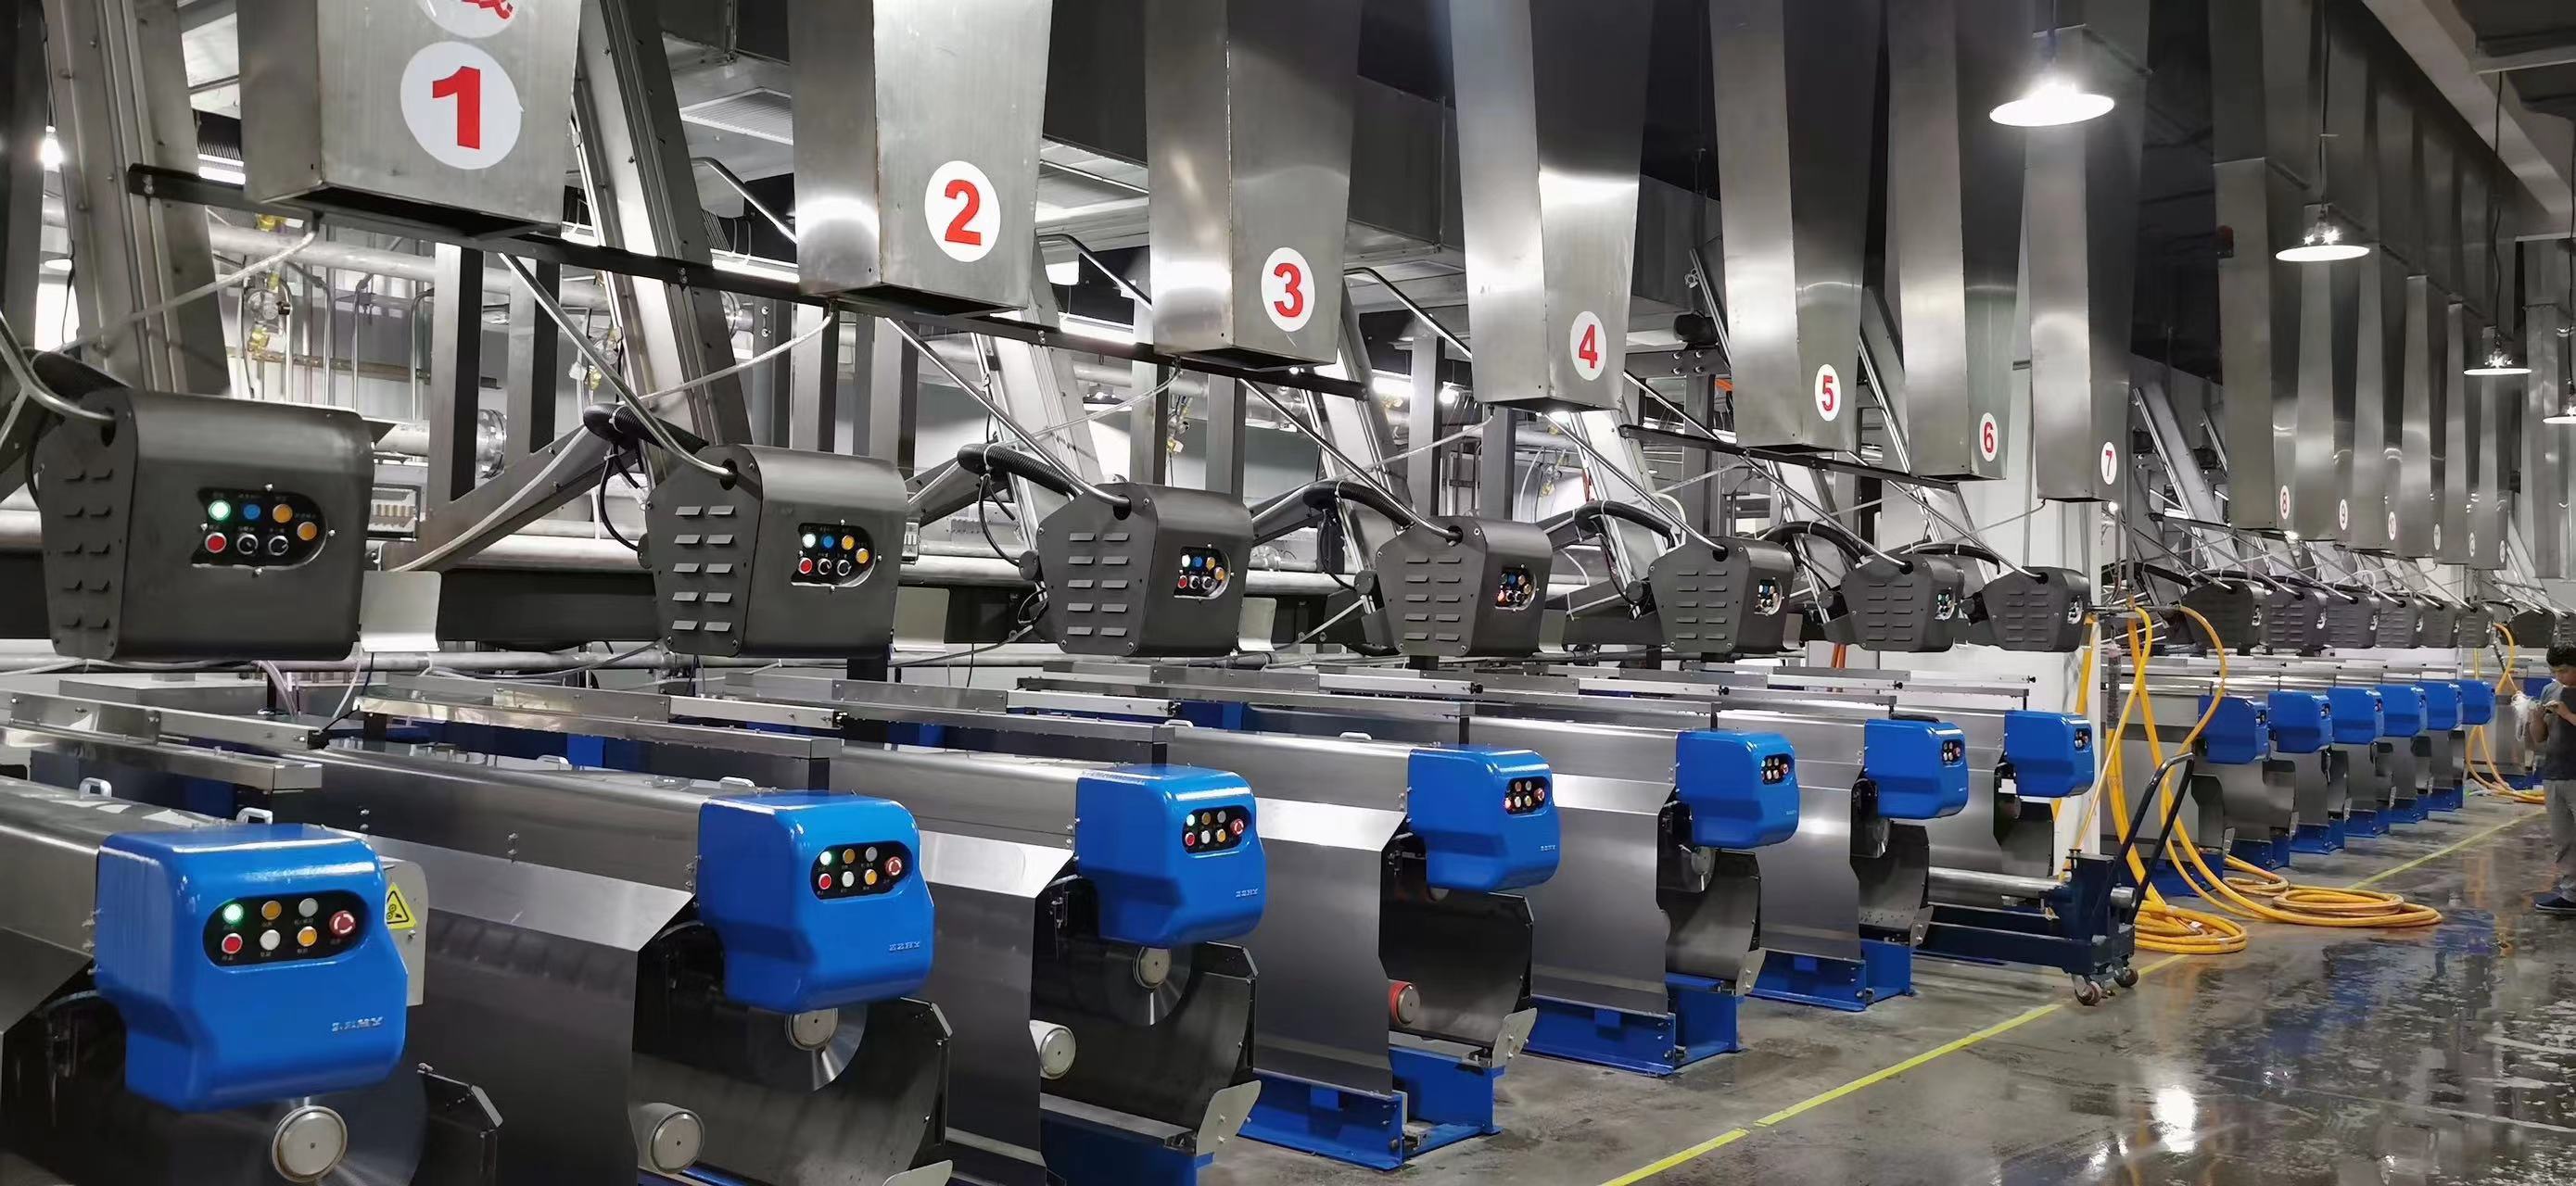
Sanyaya Filament: Duba ko tsarin kashe wutar yana samar da isasshen sanyaya ga filaments ɗin. Ya kamata a sanyaya filaments ɗin da sauri zuwa zafin da ake so don ƙarfafa su da kuma daidaita su yadda ya kamata.
Daidaito: A tantance daidaiton sanyaya a faɗin da tsawon faifan filament. A tabbatar da cewa tsarin sanyaya ya yi daidai a duk faɗin faifan filament ɗin don guje wa bambance-bambancen halaye a kan zaren.
Ingancin Zare: Kimanta ingancin zaren da aka samar. Tsarin kashe zare yakamata ya haifar da halaye da ake so, kamar yanayin kwayoyin halitta mai dacewa, ƙarfin tauri, tsawaitawa, raguwa, da sauran halaye da aka ƙayyade.
Sigogi na Tsarin Aiki: Kula da kuma sarrafa sigogin tsarin aiki da suka shafi tsarin kashe wuta, kamar yanayin sanyaya iska/ruwa, saurin kwarara, matsin lamba, da ƙirar bututun ƙarfe. Ya kamata a inganta waɗannan sigogi don cimma ƙimar sanyaya da yanayin sanyaya da ake so.
Duba Gani: Yi duba ga zare da zare yayin samarwa. Nemi duk wata alama ta sanyaya da ba ta dace ba, kamar rashin daidaiton yanayin saman, bambancin diamita, ko lahani da ake iya gani.
Kula da Aiki: Ci gaba da sa ido da kuma yin rikodin sigogin aiki masu dacewa, gami da zafin jiki, matsin lamba, da lokacin sanyaya, don tabbatar da cewa sun kasance cikin takamaiman kewayon. Ya kamata a gano duk wani karkacewa kuma a gyara shi nan take.
Gwajin Inganci: A yi gwajin inganci akai-akai akan zaren da aka samar don tabbatar da ko ya cika ƙa'idodi da ƙa'idodi da ake buƙata. Wannan na iya haɗawa da gwada ƙarfin zaren, tsayi, raguwa, rashin daidaito, saurin launi, da sauran halaye masu dacewa.
Ta hanyar tantance waɗannan abubuwan da kuma aiwatar da gwaje-gwaje akai-akai da gwaje-gwajen inganci, za ku iya tabbatar da cewa tsarin kashe wutar yana aiki yadda ya kamata kuma yana samar da zaren filament mai inganci da ake so. Hakanan yana da mahimmanci a yi la'akari da duk wasu takamaiman buƙatu ko ƙa'idodi da tsarin samar da wutar ku ya gindaya kuma a daidaita tsarin kashe wutar yadda ya kamata.
Kuma yawanci akwai nau'ikan kashewa guda biyu da za ku iya zaɓa:
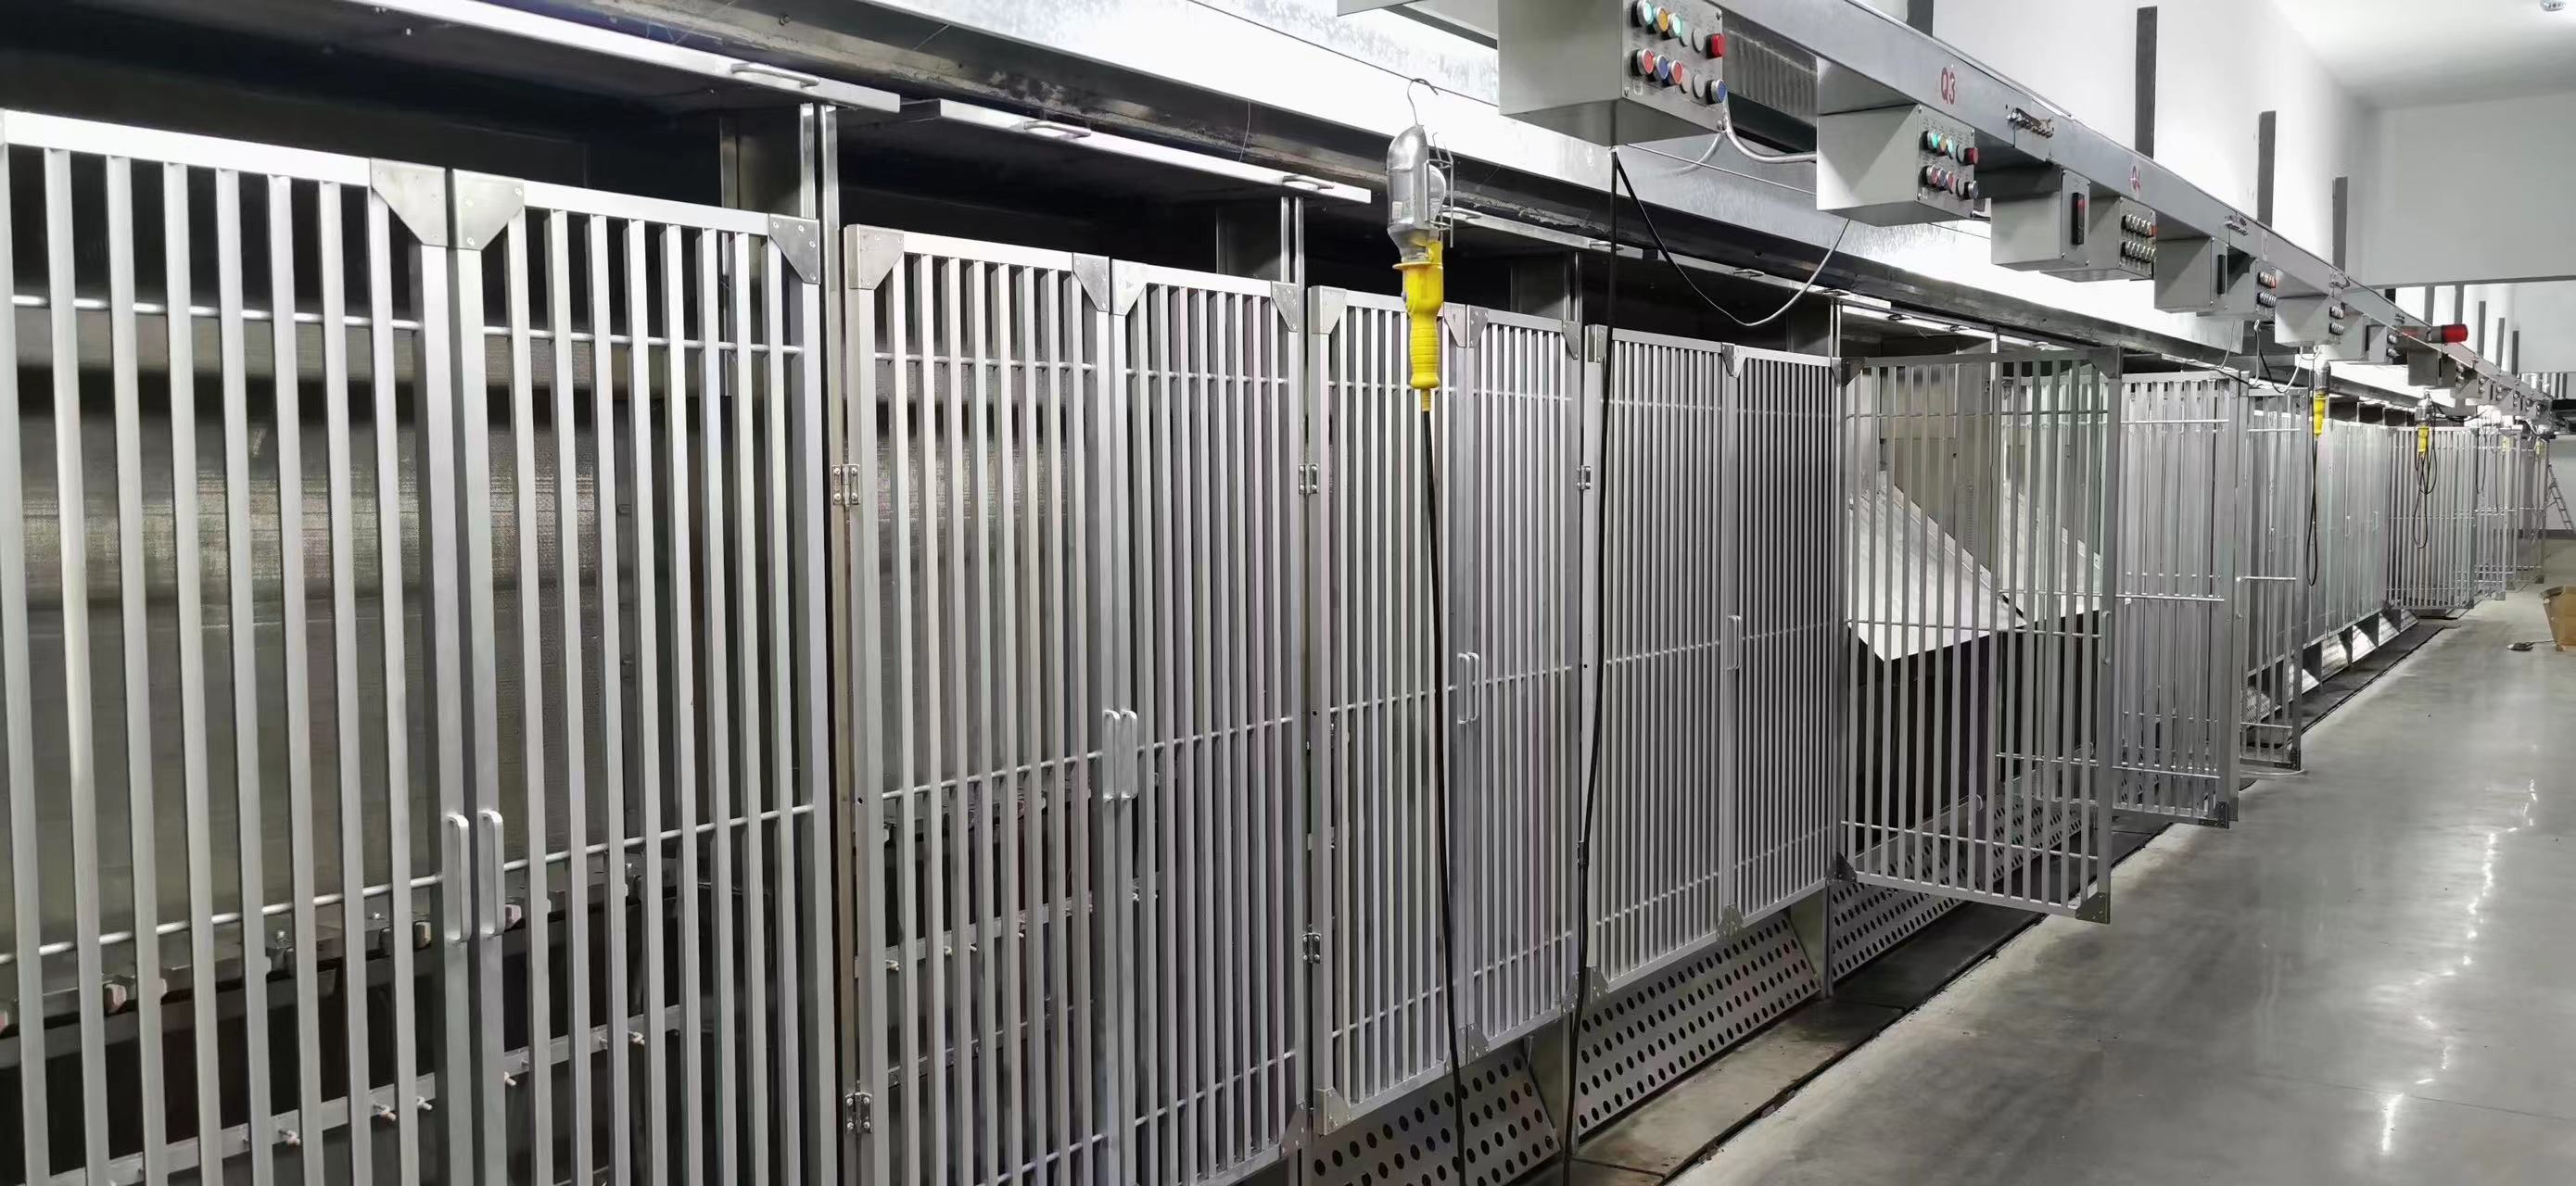
EVO (Edge-Variable Overfeed) kashewa da kuma cross-quenching su ne hanyoyi guda biyu daban-daban da ake amfani da su wajen samar da zaren filament. Ga manyan bambance-bambancen su:
Kashewa (Edge-Variable Overfeed): Kashewa EVO wata dabara ce ta musamman da ake amfani da ita wajen samar da FDY (Fully Drawn Yarn). Ya ƙunshi sarrafa saurin sanyaya zaren, musamman a gefuna ko selvages na zaren. Ta hanyar daidaita yawan zaren da ke gefen yayin aikin kashewa, ana ƙirƙirar raguwar bambanci tsakanin tsakiya da gefuna na zaren. Wannan raguwar bambanci tana taimakawa wajen haɓaka tsarin crimp da ake so da kuma ƙara girman zaren FDY.
Kashewa a Juye-juye: Kashewa a Juye-juye, a gefe guda, tsari ne na sanyaya da ke faruwa nan da nan bayan an fitar da zaren a cikin samar da zaren zare. Ya ƙunshi sanya zaren a cikin hanyar sanyaya cikin sauri, kamar amfani da iska mai sanyi ko ruwa, don ƙarfafa su da daidaita su. Kashewa a Juye-juye yana taimakawa wajen kiyaye yanayin kwayoyin halitta da ake so da halayen zahiri na zaren. Ana amfani da shi akai-akai a cikin nau'ikan samar da zaren zare, gami da POY (Yaren da aka Maida Hankali) da FDY.
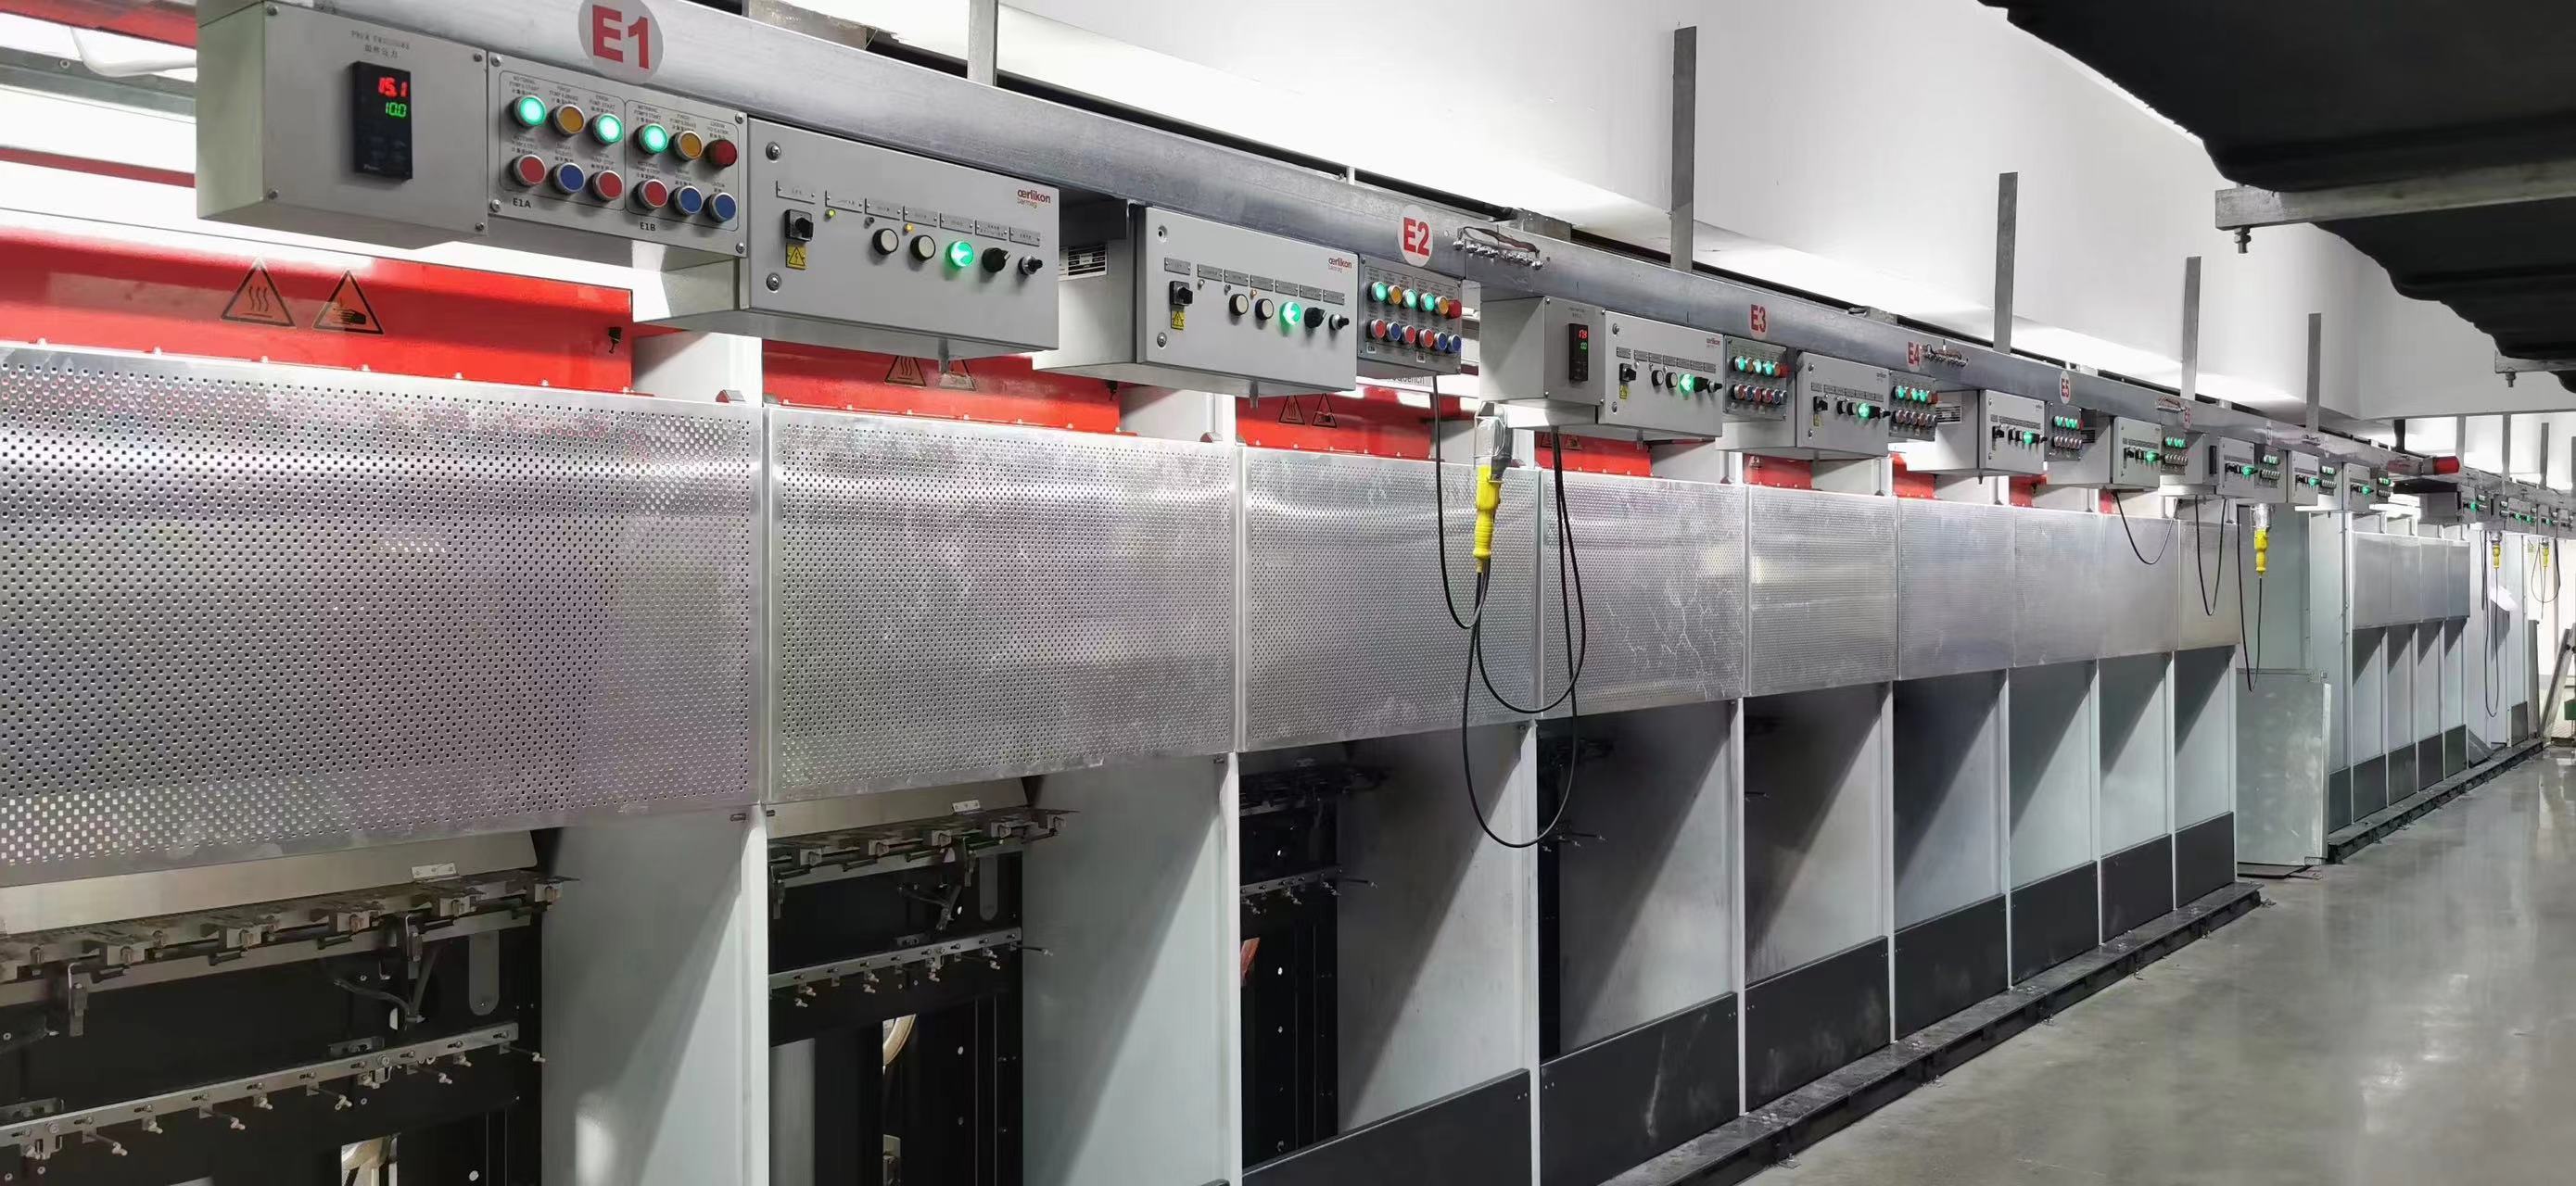
A taƙaice, babban bambanci tsakanin kashe wutar lantarki ta EVO da kashe wutar lantarki ta hanyar amfani da na'urar cross-quenching yana cikin manufarsu da tasirinsu. An tsara kashe wutar lantarki ta EVO musamman don ƙirƙirar raguwar bambanci da kuma cimma tsarin crimp da girman da ake so a cikin zaren FDY. Kashe wutar lantarki ta hanyar amfani da na'urar cross-quenching, a gefe guda kuma, tsari ne na sanyaya iska gaba ɗaya da ake amfani da shi don daidaita zaren da kuma kiyaye yanayin ƙwayoyinsu da halayensu na zahiri a cikin nau'ikan samar da zaren filament daban-daban.
Lokacin Saƙo: Yuni-05-2023